కాంగ్జౌ పర్ఫు ఇంటర్నేషనల్ ట్రేడ్ కో., లిమిటెడ్.
ఉత్పత్తులు

ఉత్పత్తులు

ఉత్పత్తులు
గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్
  • గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్
  • గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్
  • గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్
  • గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్

గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్

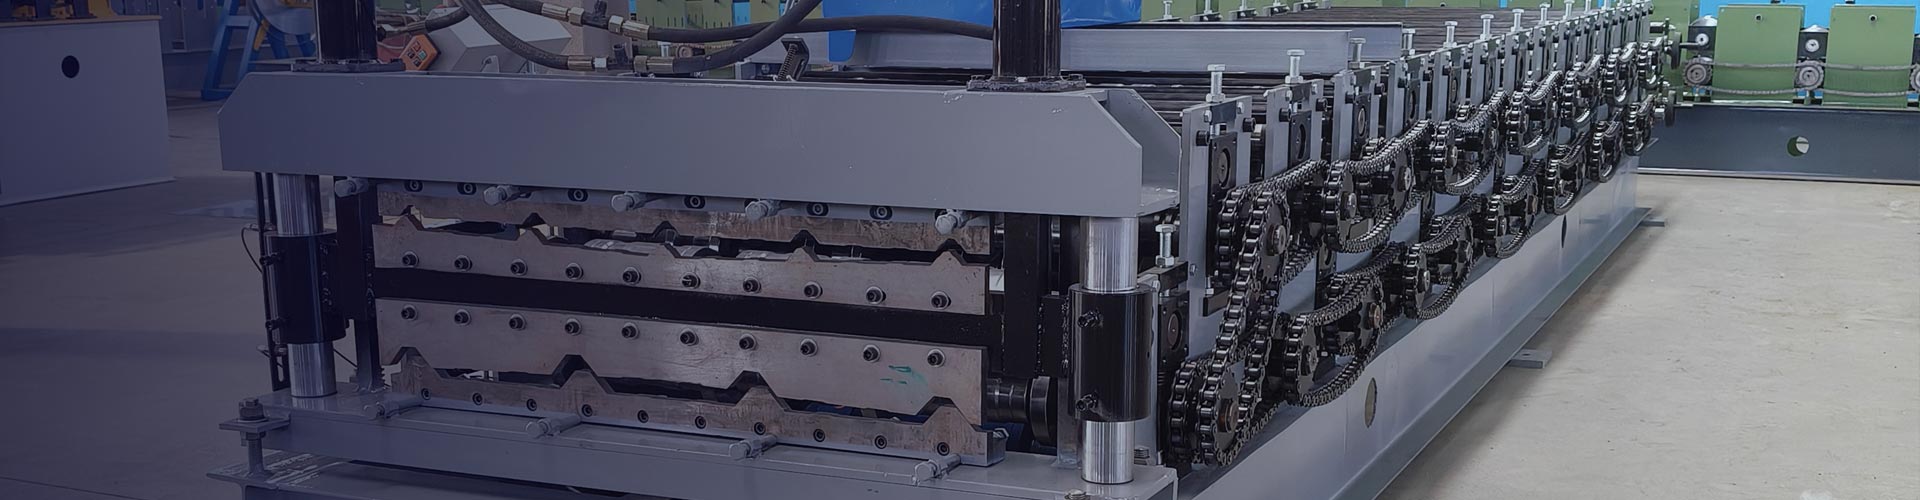
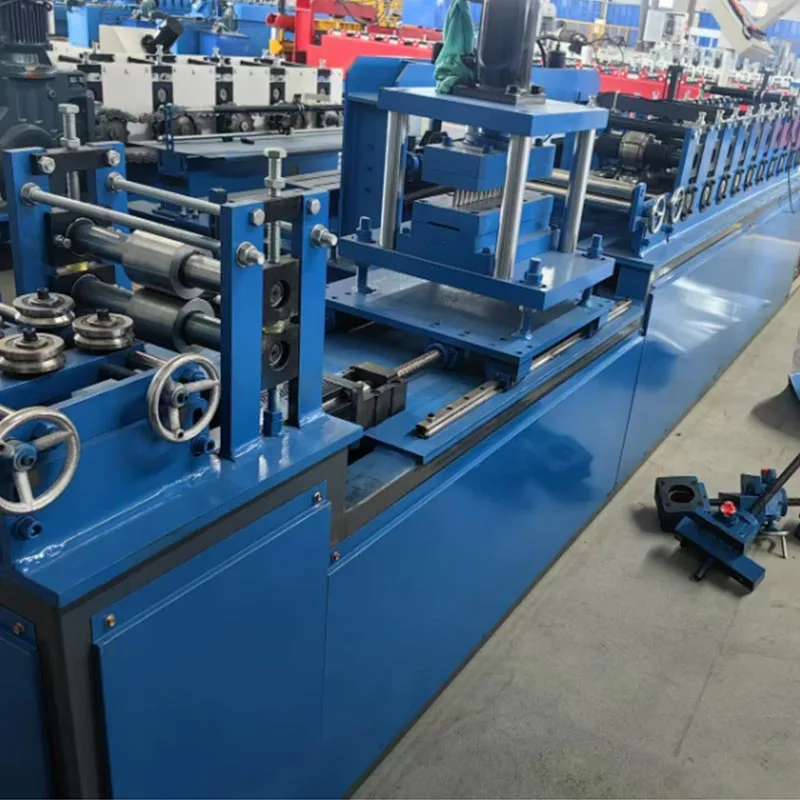
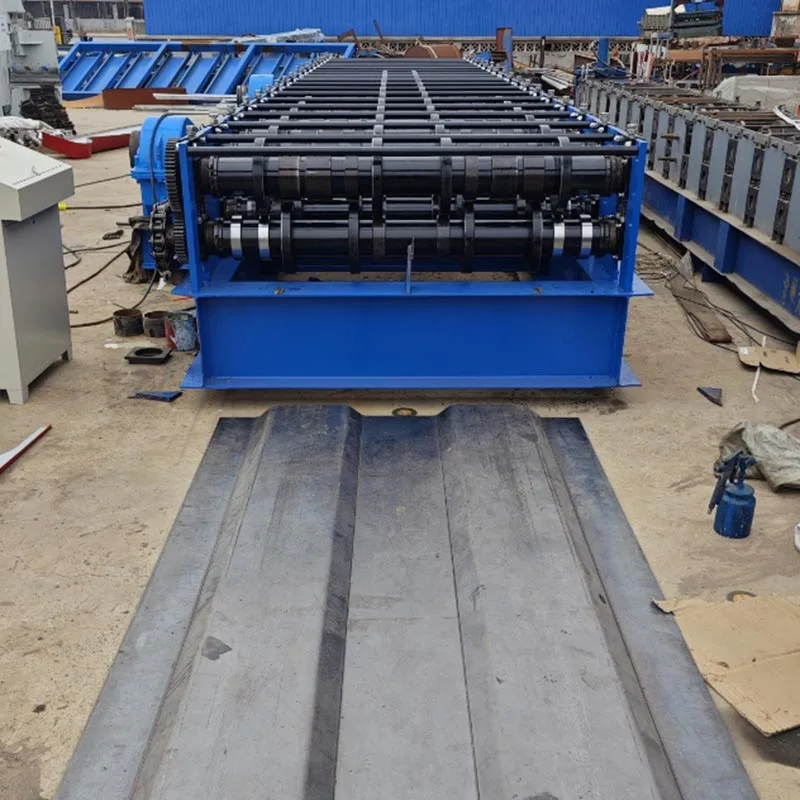
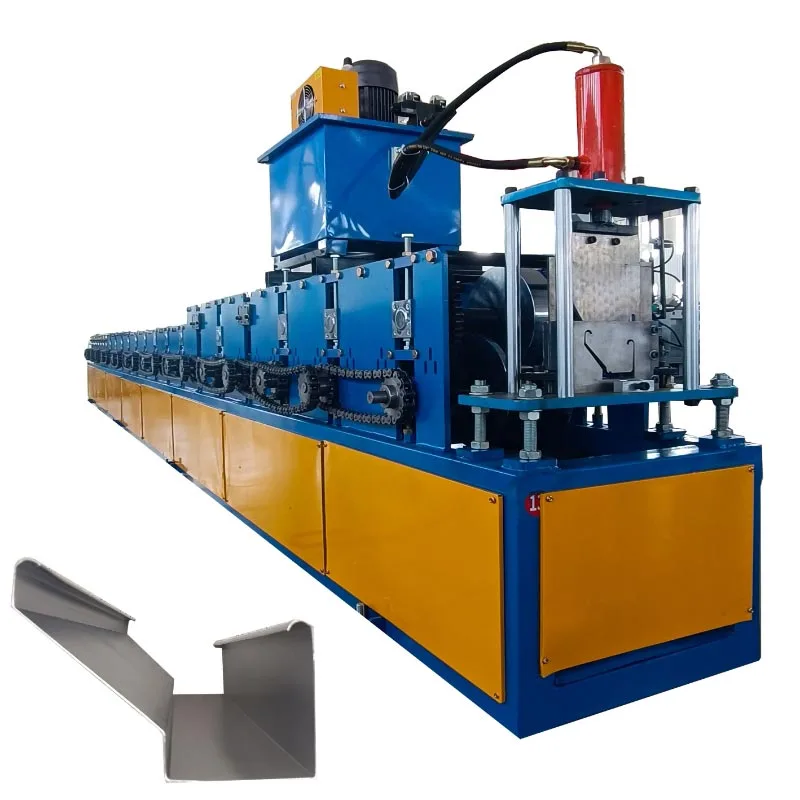
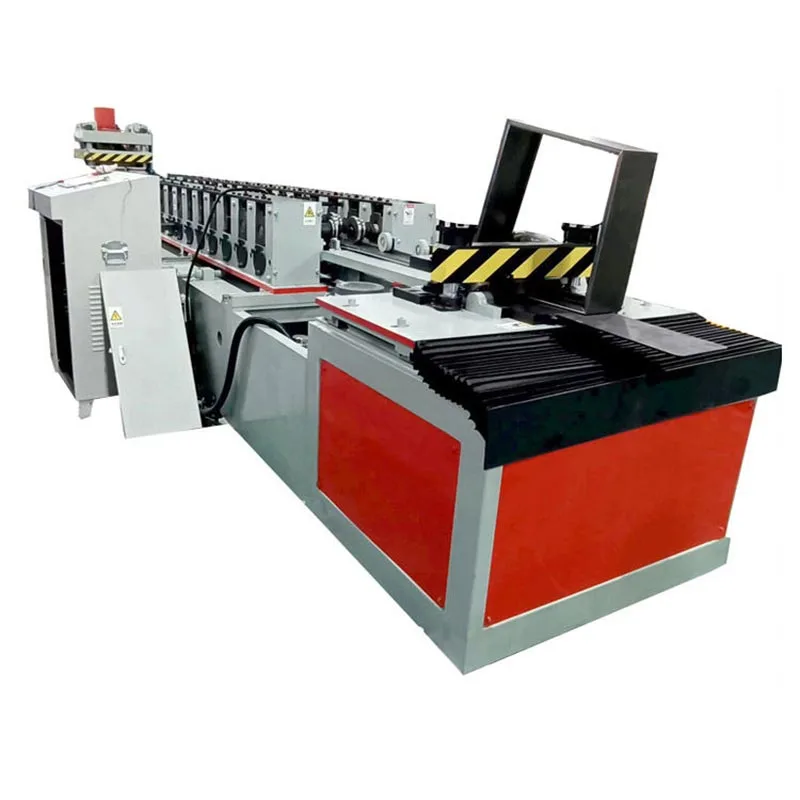
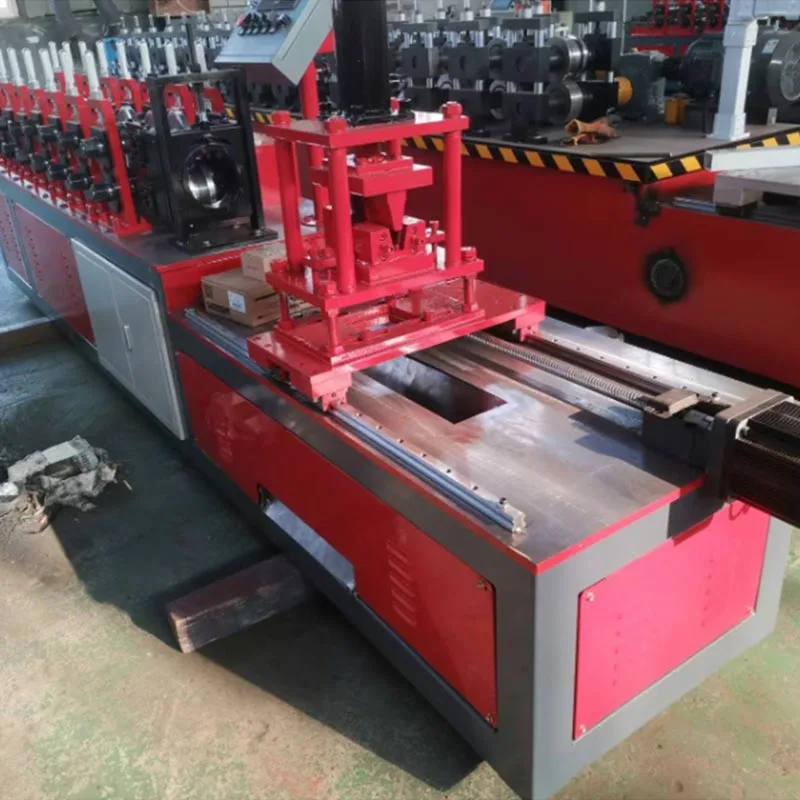
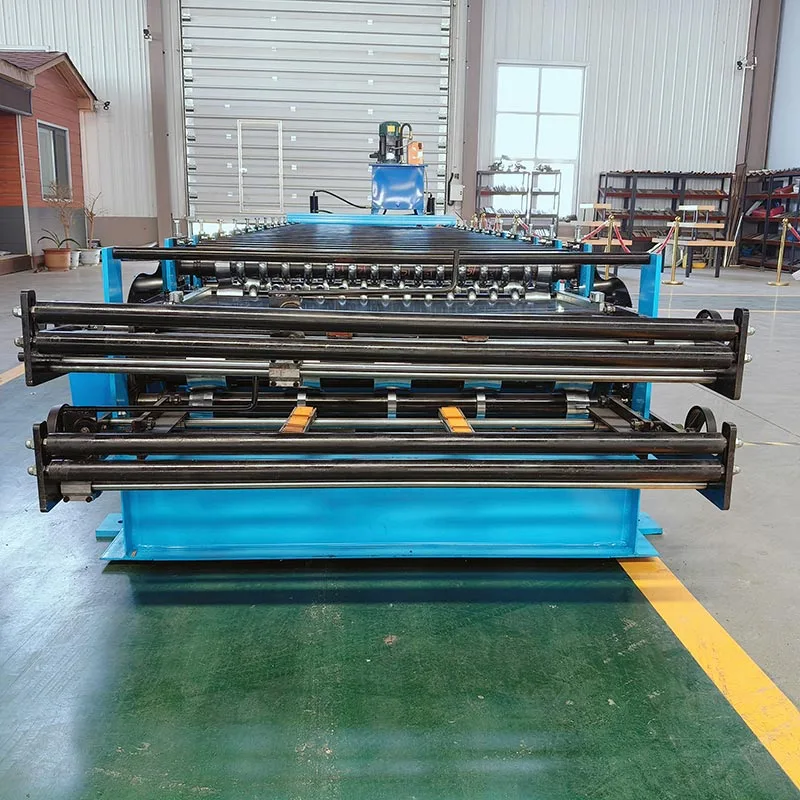
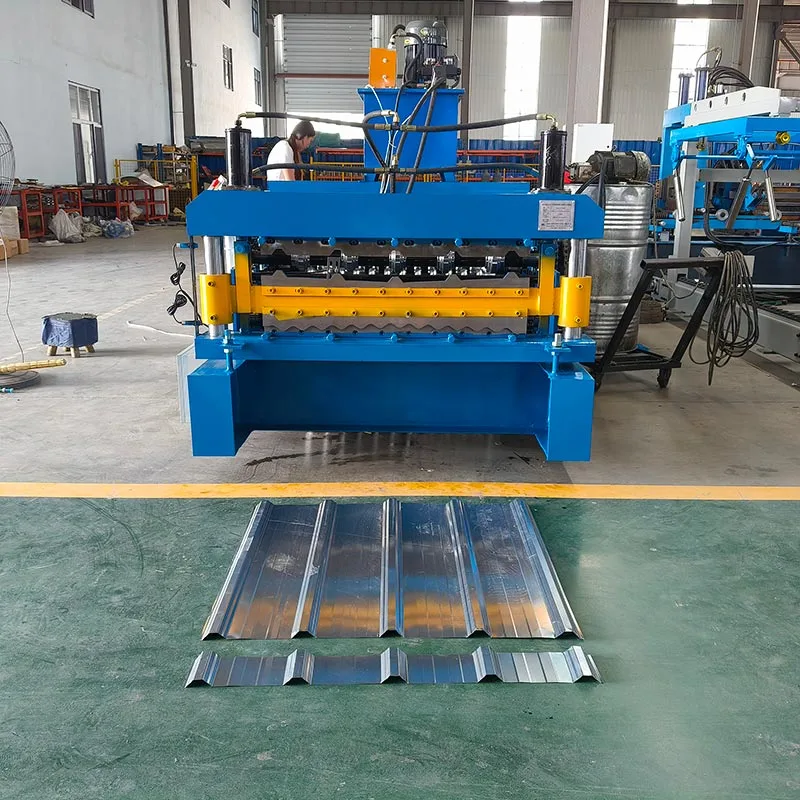
పర్ఫు ఇంటర్నేషనల్ ట్రేడింగ్ కో., లిమిటెడ్ ఉత్పత్తి చేసిన గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్ ఒక శక్తివంతమైన పారిశ్రామిక యంత్రం. ఇది నిర్మాణ పరిశ్రమలో ఉపయోగించబడుతుంది. ఈ యంత్రం ముడి ఉక్కు కాయిల్స్‌ను ప్రాసెస్ చేస్తుంది. ఇది ఖచ్చితమైన నిర్మాణ భాగాలను ఉత్పత్తి చేస్తుంది. ఈ భాగాలను స్టీల్ స్టడ్‌లు, ట్రాక్‌లు మరియు ఛానెల్‌లు అంటారు.

అవి ఆధునిక భవనాల అస్థిపంజరం లేదా "డ్రాగన్ ఎముక"ను ఏర్పరుస్తాయి. ఈ గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్ రూపాంతరం చెందుతుంది నిర్మాణం. ఇది వేగవంతమైన, స్వయంచాలక ఉత్పత్తితో నెమ్మదిగా, మాన్యువల్ పనిని భర్తీ చేస్తుంది.

"గేర్ బాక్స్" అనే పేరు దాని కోర్ డ్రైవ్ సిస్టమ్ నుండి వచ్చింది. ఈ వ్యవస్థ అపారమైన శక్తిని అందించడానికి గట్టిపడిన గేర్‌లను ఉపయోగిస్తుంది, మన్నిక, మరియు మృదువైన ఆపరేషన్.ఈ గేర్ బాక్స్ స్టీల్ ఫ్రేమింగ్ మెషీన్‌లు భారీ లోడ్‌ల కింద ఎక్కువ కాలం పని చేయగలవు. వారు లైట్ గేజ్ స్టీల్ (LGS) ఫ్రేమింగ్ తయారీకి సంబంధించిన వర్క్‌హార్స్‌లు.

ఇది ఎలా పని చేస్తుంది?

గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్ అనేది రోల్ ఫార్మింగ్ సిస్టమ్. ఇది నిరంతరంగా, స్వయంచాలకంగా లోహాన్ని దశల వారీగా ఆకృతి చేస్తుంది ప్రక్రియ. ఈ వ్యవస్థ ముడి పదార్థాన్ని ఆపకుండా పూర్తి ఫ్రేమ్‌లుగా మారుస్తుంది.

A. అన్‌కాయిలర్ / డీకోయిలర్

ఇది ప్రారంభ స్థానం. భారీ-డ్యూటీ డీకోయిలర్ ఉక్కు పెద్ద కాయిల్‌ను కలిగి ఉంటుంది. ఇది సజావుగా కాయిల్‌ను విడదీస్తుంది మరియు దానిని యంత్రంలోకి ఫీడ్ చేస్తుంది. చాలా డీకోయిలర్లు మోటరైజ్డ్ బ్రేక్‌ను కలిగి ఉంటాయి. ఇది స్థిరమైన, ఉద్రిక్తత-నియంత్రణను నిర్ధారిస్తుంది తిండి. ఇది కాయిల్ అనియంత్రితంగా విప్పకుండా నిరోధిస్తుంది.

B. ఇన్-ఫీడ్ గైడ్ & లెవలింగ్ యూనిట్

ఈ విభాగం మెషీన్‌లోకి స్ట్రిప్‌ను మార్గనిర్దేశం చేస్తుంది మరియు దాని ప్రారంభ వక్రతను చదును చేస్తుంది. ఈ వక్రతను తప్పనిసరిగా తొలగించాలి తుది ఉత్పత్తి నేరుగా మరియు డైమెన్షనల్‌గా ఖచ్చితమైనది.

C. రోలింగ్ మిల్ / ఫార్మింగ్ స్టేషన్

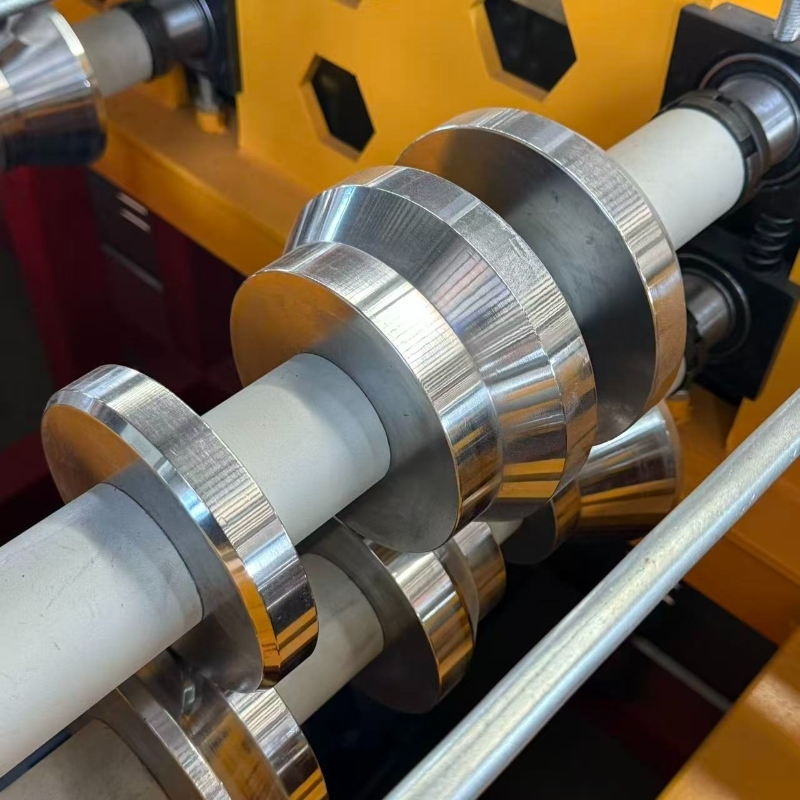
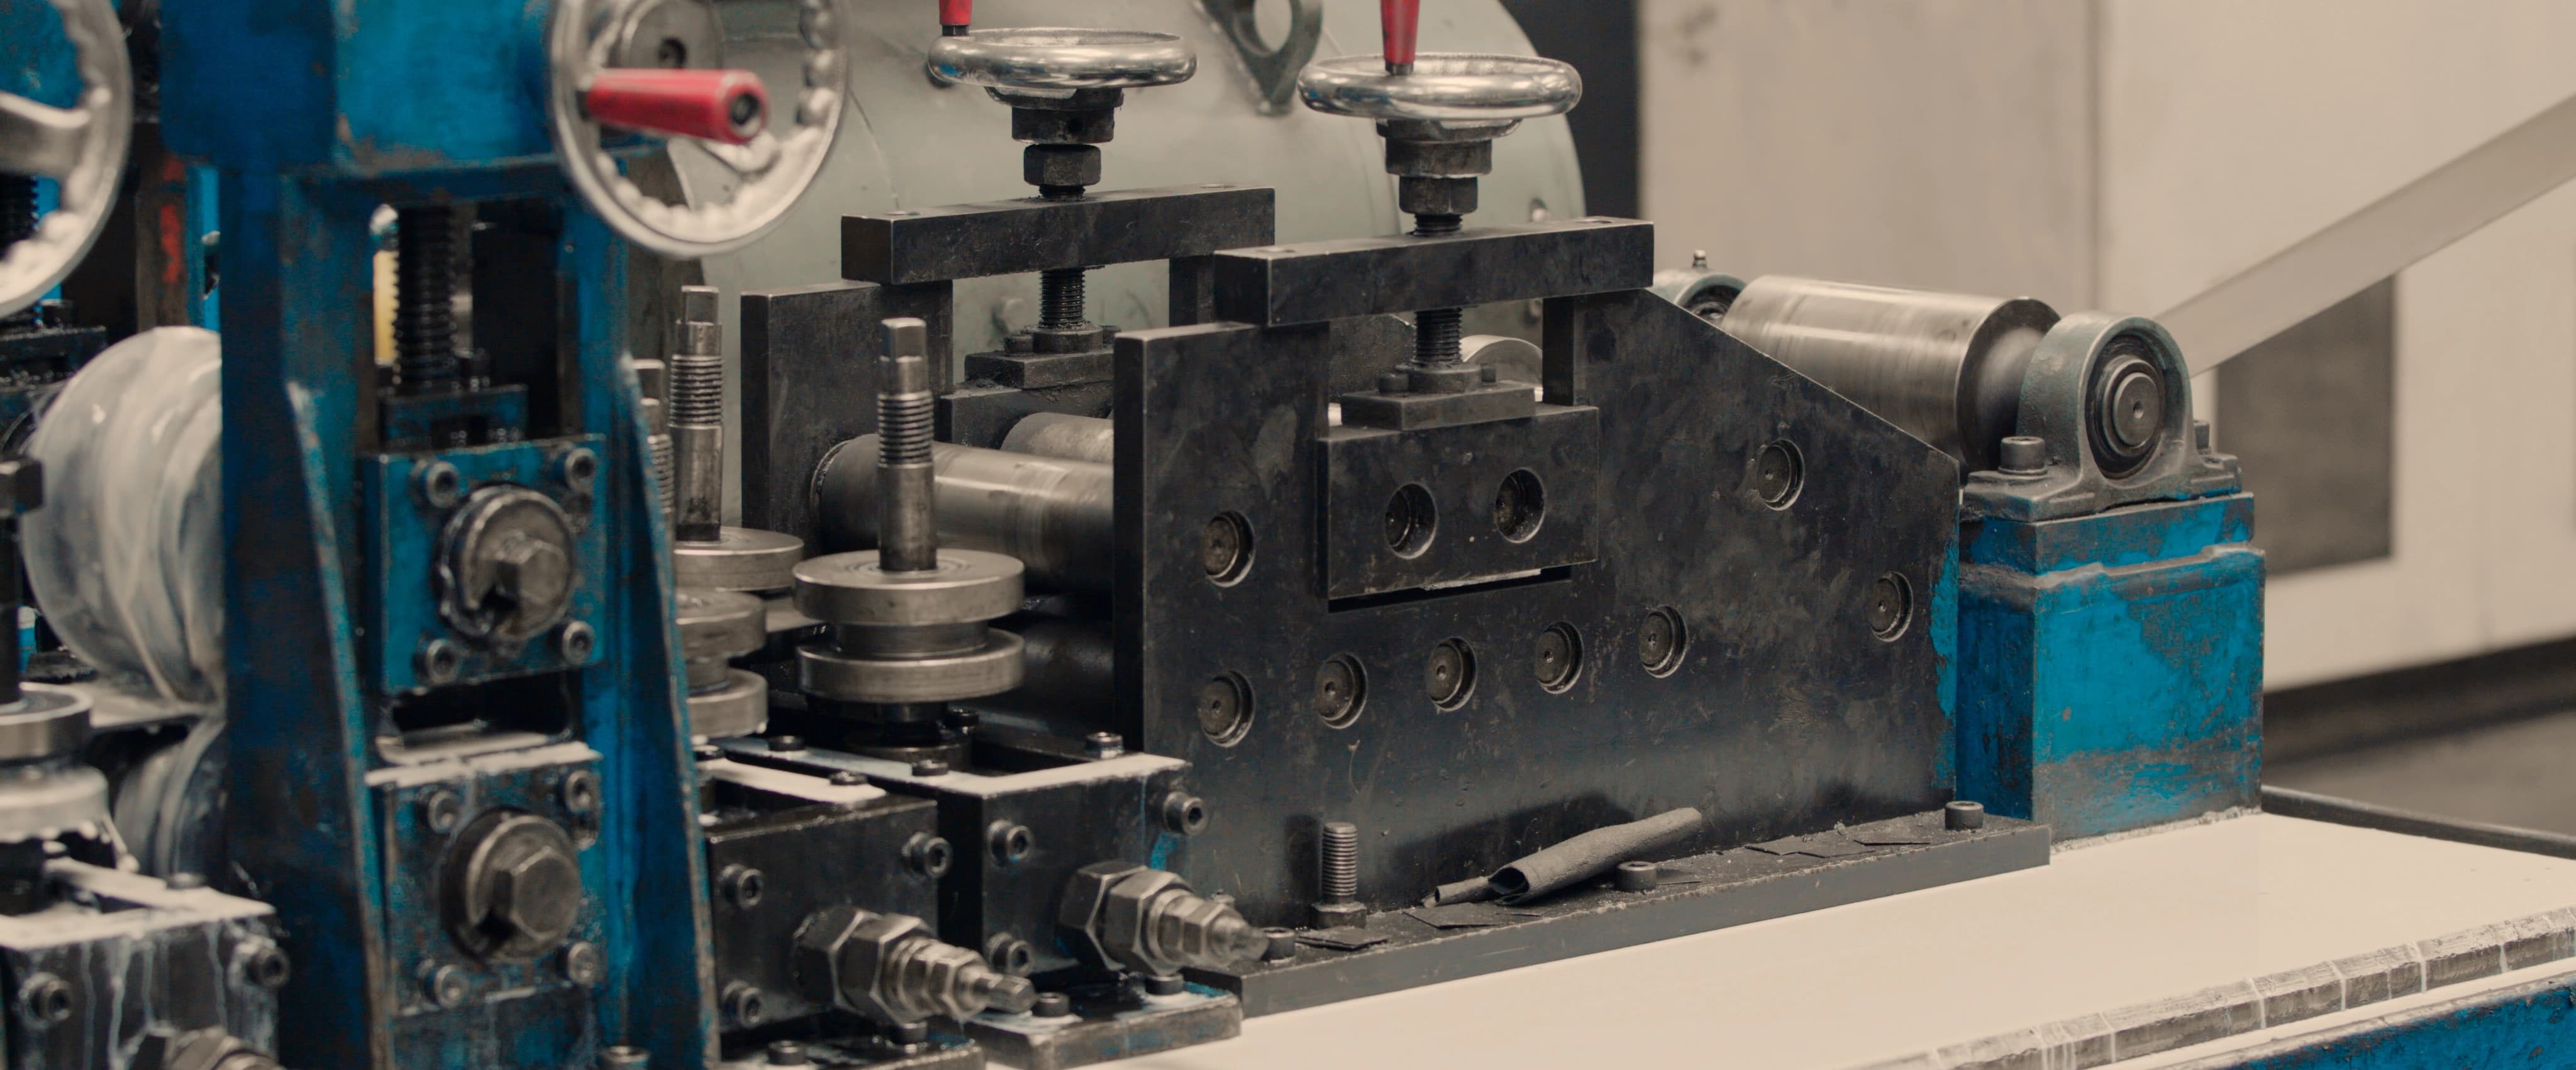
ఇది యంత్రం యొక్క గుండె. ఇది జత చేసిన రోలింగ్ షాఫ్ట్‌ల శ్రేణిని కలిగి ఉంటుంది. ఈ షాఫ్ట్‌లపై, అనుకూల-రూపకల్పన ఏర్పాటు రోలర్లు (లేదా డైస్) మౌంట్.

ప్రోగ్రెసివ్ ఫార్మింగ్: స్టీల్ స్ట్రిప్ ప్రతి జత రోలర్ల గుండా వెళుతుంది. ప్రతి స్టేషన్ ఒక చిన్న, ఇంక్రిమెంటల్ నిర్వహిస్తుంది వంచు. మొదటి కొన్ని స్టేషన్లు అంచులను క్రీజ్ చేయడం ప్రారంభించవచ్చు. తదుపరి స్టేషన్లు క్రమంగా లోహాన్ని a లోకి మడవండి సి-ఆకారం, యు-ఆకారం లేదా మరొక సంక్లిష్ట ప్రొఫైల్.

గేర్ బాక్స్ డ్రైవ్: ఏర్పడే స్టేషన్‌లోని ప్రతి జత షాఫ్ట్‌లు సెంట్రల్ డ్రైవ్ షాఫ్ట్‌కి కనెక్ట్ చేయబడతాయి. ఈ కనెక్షన్ బలమైన గేర్‌బాక్స్ ద్వారా తయారు చేయబడింది. గేర్లు అన్ని రోలర్‌లను ఖచ్చితమైన సమకాలీకరణలోకి లాక్ చేస్తాయి. ఇది జారడం, హామీని తొలగిస్తుంది స్థిరమైన మరియు అధిక-నాణ్యత ఉత్పత్తి.

D. పంచింగ్ మరియు నాచింగ్ యూనిట్

ఈ గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్ తరచుగా ఇంటిగ్రేటెడ్ పంచింగ్ స్టేషన్‌ను కలిగి ఉంటుంది. ఇది హైడ్రాలిక్ లేదా సర్వో-డ్రైవెన్‌ను ఉపయోగిస్తుంది స్టడ్ వెబ్‌లో రంధ్రాలను సృష్టించడానికి పంచ్‌లు. ఇది ప్రాథమిక ఆకృతికి మించిన క్లిష్టమైన కార్యాచరణను జోడిస్తుంది.ఈ రంధ్రాలు దీని కోసం విద్యుత్ వైరింగ్, ప్లంబింగ్ పైపులు మరియు యాంత్రిక నాళాలు. నాచింగ్ యూనిట్లు చివర్లలోని విభాగాలను కత్తిరించగలవు స్టుడ్స్. ఇది ట్రాక్‌లు లేదా ఇతర భాగాలకు సులభంగా కనెక్షన్‌ని అనుమతిస్తుంది.

E. కట్టింగ్ సిస్టమ్

పూర్తిగా ఏర్పడిన తర్వాత, ఉక్కు పొడవుకు కత్తిరించబడుతుంది. ఇది రెండు ప్రాథమిక వ్యవస్థలలో ఒకదానిని ఉపయోగించి చేయబడుతుంది:

ఫ్లయింగ్ కట్-ఆఫ్: ఇది హై-స్పీడ్ సిస్టమ్. కట్టింగ్ యూనిట్ సమయంలో కదిలే ప్రొఫైల్‌తో సమకాలీనంగా కదులుతుంది కట్. అది దాని ప్రారంభ స్థానానికి తిరిగి వస్తుంది. ఇది ఆపకుండా నిరంతర ఉత్పత్తిని అనుమతిస్తుంది. ఇది అనువైనది అధిక-వాల్యూమ్ అవుట్‌పుట్.

స్టాటిక్ కట్-ఆఫ్: ప్రతి కట్ కోసం యంత్రం క్లుప్తంగా ఆగిపోతుంది. హైడ్రాలిక్ షీర్ లేదా రంపపు ప్రొఫైల్‌ను శుభ్రంగా ముక్కలు చేస్తుంది. ఇది ఒక కొంచెం నెమ్మదిగా ఉండే సరళమైన, బలమైన పరిష్కారం.

F. నియంత్రణ వ్యవస్థ (PLC & HMI)

ప్రోగ్రామబుల్ లాజిక్ కంట్రోలర్ (PLC) అనేది యంత్రం యొక్క మెదడు. ఒక ఆపరేటర్ మానవ-మెషిన్ ఇంటర్‌ఫేస్ (HMI)ని ఉపయోగిస్తుంది ప్రతిదీ నియంత్రించడానికి టచ్‌స్క్రీన్. ఆపరేటర్ ఇలాంటి పారామితులను ఇన్‌పుట్ చేస్తుంది:

ప్రొఫైల్ రకం (ఉదా., స్టడ్, ట్రాక్), కావలసిన పొడవు, పరిమాణం, పంచింగ్ నమూనా మరియు అంతరం

PLC ఈ ఆదేశాలను అధిక ఖచ్చితత్వంతో అమలు చేస్తుంది. ఇది డీకోయిలర్, రోలర్లు, పంచ్‌లు మరియు కట్టర్‌లను నిర్వహిస్తుంది.

G. అవుట్-ఫీడ్ టేబుల్ / రన్-అవుట్ టేబుల్

చివరి దశలో, కట్-టు-లెంగ్త్ ముక్కలు యంత్రం నుండి బయటకు పంపబడతాయి. అప్పుడు వారు చక్కగా పేర్చబడి, సిద్ధంగా ఉన్నారు బండ్లింగ్ మరియు రవాణా కోసం.

సాంప్రదాయ పారామితులు మరియు లక్షణాలు

పరిగణించవలసిన ముఖ్యమైన లక్షణాలు:

మెటీరియల్ మందం (గేజ్): ఇది అనుకూలంగా ఉండే ఉక్కు మందం పరిధి ద్వారా యంత్రం యొక్క సామర్థ్యాన్ని నిర్వచిస్తుంది తో, సాధారణంగా 0.4mm నుండి 2.0mm (సుమారు 25 నుండి 12-గేజ్ వరకు ఉంటుంది).

మెటీరియల్ వెడల్పు: ఈ పరామితి లోతైన స్టడ్ ఫ్లాంజ్ కోసం పరిమితిని సెట్ చేస్తుంది. ఒక 150mm స్టడ్, ఉదాహరణకు, ఒక అవసరం కాయిల్ సుమారు 300mm వెడల్పు.

ఫార్మింగ్ స్పీడ్: ఇది నిమిషానికి ఎన్ని మీటర్ల ప్రొఫైల్ ఉత్పత్తి చేయబడుతుందో సూచిస్తుంది (mpm). సాధారణ వేగం 15 నుండి వరకు ఉంటుంది 45 mpm కంటే ఎక్కువ, నేరుగా యంత్రం యొక్క శక్తి మరియు రూపకల్పన ద్వారా ప్రభావితమవుతుంది.

రోలర్ స్టేషన్లు: ఏర్పడే దశల సంఖ్య నేరుగా ఉత్పత్తి ఖచ్చితత్వాన్ని రూపొందిస్తుంది. మరిన్ని స్టేషన్లు సాఫీగా ఉండేందుకు అనుమతిస్తాయి, మరింత క్లిష్టమైన ప్రొఫైల్స్. ప్రాథమిక యంత్రాలు 12-16 స్టేషన్లను కలిగి ఉంటాయి; అధునాతన నమూనాలు 20 లేదా అంతకంటే ఎక్కువ ఉన్నాయి.

షాఫ్ట్ వ్యాసం & మెటీరియల్: షాఫ్ట్‌లు తప్పనిసరిగా బలంగా మరియు దృఢంగా ఉండాలి. అధిక-నాణ్యత యంత్రాలు ఘన, అధిక-కార్బన్‌ను ఉపయోగిస్తాయి ఉక్కు షాఫ్ట్లు. ఇవి తరచుగా గట్టిపడతాయి మరియు ఖచ్చితత్వం మరియు సుదీర్ఘ జీవితకాలం కోసం నేలగా ఉంటాయి. సాధారణ వ్యాసాలు 65mm, 70mm, మరియు 80మి.మీ.

రోలర్ మెటీరియల్: ఏర్పడే రోలర్లు అసాధారణమైన దుస్తులు నిరోధకతను అందిస్తాయి, హై-గ్రేడ్ అల్లాయ్ స్టీల్‌ని ఉపయోగించడం ద్వారా సాధించవచ్చు (Cr12, Cr12MoV) మరియు వాటిని HRC 58-62కి గట్టిపరచడం.

ప్రధాన మోటారు శక్తి: ఇది కిలోవాట్లలో (kW) డ్రైవ్ మోటార్ యొక్క శక్తి, ఇది యంత్రం యొక్క టార్క్ మరియు మందమైన పదార్థాల సామర్థ్యం. సాధారణ రేటింగ్‌లు 5.5 kW నుండి 22 kW లేదా అంతకంటే ఎక్కువ.

నియంత్రణ వ్యవస్థ: నియంత్రణ వ్యవస్థలో PLC (ఉదా., సిమెన్స్, మిత్సుబిషి) మరియు HMI స్క్రీన్ ఉంటాయి.

పంచింగ్ కెపాసిటీ: పంచింగ్ యూనిట్ యొక్క పనితీరు, నిమిషానికి దాని గరిష్ట రంధ్రాలు మరియు దాని గుద్దడం ద్వారా కొలుస్తారు శక్తి (టన్నేజ్).

కీ ప్రయోజనాలు

గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్ మాన్యువల్ ఫాబ్రికేషన్ మరియు ప్రత్యామ్నాయ ఫ్రేమింగ్ కంటే గణనీయమైన ప్రయోజనాలను అందిస్తుంది వ్యవస్థలు.

అత్యంత అధిక సామర్థ్యం: ఒక యంత్రం ప్రతి గంటకు వందల మీటర్ల ఫ్రేమింగ్‌ను తొలగించగలదు. ఇది పనిని ఆటోమేట్ చేస్తుంది డజన్ల కొద్దీ మాన్యువల్ కార్మికులు.

సుపీరియర్ ప్రెసిషన్ మరియు కన్సిస్టెన్సీ: ఉత్పత్తి చేయబడిన ప్రతి భాగం ఒకేలా ఉంటుంది. ఇది మానవ తప్పిదాలను తొలగిస్తుంది. దారి తీస్తుంది వేగంగా, సులభంగా మరియు మరింత ఖచ్చితమైన ఆన్-సైట్ అసెంబ్లీ. భవనాలు నిటారుగా మరియు సత్యంగా పైకి వెళ్తాయి.

విశేషమైన బలం మరియు మన్నిక: గేర్‌బాక్స్ డ్రైవ్ సిస్టమ్ చాలా బలంగా ఉంది. ఇది భారీ కోసం రూపొందించబడింది, పారిశ్రామిక వాతావరణంలో నిరంతర ఉపయోగం. ఇది కనీస నిర్వహణతో సుదీర్ఘ సేవా జీవితాన్ని కలిగి ఉంటుంది.

గ్రేట్ ఫ్లెక్సిబిలిటీ: రోలర్‌ల సెట్‌ను మార్చడం ద్వారా ("రోల్ ఫారమ్"), ఒకే మెషీన్ విభిన్న ప్రొఫైల్‌లను ఉత్పత్తి చేస్తుంది. తయారీదారు స్టుడ్స్‌ను తయారు చేయడం నుండి ట్రాక్‌లు లేదా జాంబ్‌లకు త్వరగా మారవచ్చు. ఇది అద్భుతమైన ఉత్పత్తి బహుముఖ ప్రజ్ఞను జోడిస్తుంది.

గణనీయమైన ఖర్చు తగ్గింపు: ప్రారంభ పెట్టుబడి శక్తివంతమైన రాబడితో భర్తీ చేయబడుతుంది. యంత్రం నాటకీయంగా తగ్గిస్తుంది కార్మిక వ్యయాలు, వస్తు వ్యర్థాలను తగ్గించడం మరియు ప్రాజెక్ట్ పూర్తిని వేగవంతం చేయడం, మొత్తం లాభదాయకతను పెంచడం.

మెరుగైన భద్రత: ఆటోమేషన్ పనిముట్లతో పదునైన షీట్ మెటల్‌ను నిర్వహించడానికి కార్మికుల అవసరాన్ని తగ్గిస్తుంది. ఇది తగ్గిస్తుంది కోతలు, జాతులు మరియు ఇతర వర్క్‌షాప్ గాయాల ప్రమాదం.

ప్రాథమిక వినియోగ దృశ్యాలు

లైట్ స్టీల్ ఫ్రేమింగ్‌తో కూడిన ఏదైనా ఆపరేషన్‌లో ఈ గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషీన్‌లు అవసరం.

నివాస భవనాల నిర్మాణం: ఈ యంత్రాలు సాధారణంగా అంతర్గత మరియు అంతర్గత భాగాలను ఉత్పత్తి చేయడానికి ఉపయోగిస్తారు. నివాస మరియు అపార్ట్‌మెంట్ భవనాలలో బయటి గోడలు, ఫ్లోర్ జోయిస్ట్‌లు మరియు రూఫ్ ట్రస్సులు.

వాణిజ్య నిర్మాణం: ఈ యంత్రం అంతర్గత విభజనలు, సీలింగ్ గ్రిడ్లు మరియు కార్యాలయాలు, హోటళ్ళు, ఆసుపత్రులు మరియు పాఠశాలలు వంటి వాణిజ్య భవనాలలో బాహ్య తెర గోడలు.

పారిశ్రామిక నిర్మాణం: గిడ్డంగులు, కర్మాగారాలు మరియు ఇతర పెద్ద-స్థాయి పారిశ్రామిక నిర్మాణాలను నిర్మించడం కోసం. పరిధులు మరియు శుభ్రమైన లైన్లు అవసరం.

కోల్డ్-ఫార్మ్డ్ స్టీల్ (CFS) తయారీ ప్లాంట్లు: ఇవి ప్రాథమిక వినియోగదారులు. కంపెనీ ప్రత్యేకత కలిగి ఉంది నిర్మాణ పరిశ్రమ కోసం ముందుగా నిర్మించిన గోడ ప్యానెల్లు, ట్రస్సులు మరియు ఇతర భాగాలను తయారు చేయడం.

మాడ్యులర్ మరియు ప్రీఫాబ్రికేటెడ్ నిర్మాణం: ఇది అభివృద్ధి చెందుతున్న క్షేత్రం. యంత్రంతో తయారు చేయబడిన భాగాల ఖచ్చితత్వం ఖచ్చితంగా ఉంది ఆఫ్-సైట్ మాడ్యులర్ నిర్మాణం కోసం, ఇక్కడ ప్యానెల్లు ఫ్యాక్టరీలో నిర్మించబడ్డాయి మరియు ఆన్-సైట్‌లో అసెంబుల్ చేయబడతాయి.

ఉత్పత్తి వర్క్‌ఫ్లో

ముడి పదార్థం నుండి తుది ఉత్పత్తి వరకు ప్రక్రియ క్రమబద్ధమైన, నిరంతర ప్రవాహం.

దశ 1: ఆర్డర్ మరియు ప్రోగ్రామింగ్

ప్రొఫైల్ కొలతలు, పొడవు, పరిమాణం మరియు పంచింగ్‌తో సహా అన్ని ఆర్డర్ స్పెసిఫికేషన్‌లను ఆపరేటర్ బదిలీ చేస్తాడు. నమూనాలు—కొనుగోలు ఆర్డర్ నుండి నేరుగా HMI స్క్రీన్‌ని ఉపయోగించి యంత్రం యొక్క PLCలోకి.

దశ 2: మెటీరియల్ లోడ్ అవుతోంది

ఫోర్క్లిఫ్ట్ డీకోయిలర్‌పై కాయిల్‌ను లోడ్ చేసిన తర్వాత, ఆపరేటర్ లెవలింగ్ యూనిట్ ద్వారా లీడింగ్ ఎండ్‌ను ఫీడ్ చేస్తాడు మరియు మొదటి ఏర్పాటు రోలర్లు లోకి.

దశ 3: మెషిన్ సెటప్ (రోల్ చేంజ్ - అవసరమైతే)

వేరొక ప్రొఫైల్‌కు మారడానికి ఆపరేటర్ షాఫ్ట్‌లపై ఏర్పడే రోలర్‌లను మార్చవలసి ఉంటుంది-ఈ ప్రక్రియ మార్పులో ఎక్కువ సమయం తీసుకునే దశను సూచిస్తుంది. ఆధునిక యంత్రాలు ఈ ప్రక్రియను త్వరగా చేయాలని లక్ష్యంగా పెట్టుకున్నాయి సాధ్యం.

దశ 4: ఏర్పాటు మరియు పంచింగ్ ప్రక్రియ

ఆపరేటర్ యంత్రాన్ని ప్రారంభిస్తాడు. డీకోయిలర్ స్టీల్ స్ట్రిప్‌ను ఫీడ్ చేస్తుంది. ఆకృతి సమయంలో, పంచింగ్ యూనిట్ ఏకకాలంలో ముందుగా ప్రోగ్రామ్ చేయబడిన రంధ్రాలను సృష్టిస్తుంది.

దశ 5: పొడవుకు కత్తిరించడం

పూర్తిగా ఏర్పడిన మరియు పంచ్ ప్రొఫైల్ కట్టింగ్ వ్యవస్థకు చేరుకుంటుంది. ఫ్లయింగ్ కట్-ఆఫ్ సిస్టమ్ ప్రొఫైల్‌తో కదులుతుంది, క్లీన్ కట్ చేస్తుంది మరియు దాని ప్రారంభ స్థానానికి తిరిగి వస్తుంది. ప్రక్రియ నిరంతరంగా ఉంటుంది.

దశ 6: అవుట్‌పుట్ మరియు స్టాకింగ్

పూర్తయిన ముక్కలు బయటకు పంపబడతాయి, పేర్చబడి, బండిల్ చేయబడతాయి మరియు లేబుల్ చేయబడతాయి, వాటిని రవాణా చేయడానికి సిద్ధంగా ఉంటాయి.

దశ 7: నాణ్యత నియంత్రణ

స్థిరమైన నాణ్యతకు హామీ ఇవ్వడానికి, కార్మికులు కొలతలు, ఆకారం మరియు హోల్ ప్లేస్‌మెంట్‌పై కాలానుగుణంగా తనిఖీలు చేస్తారు లక్షణాలు. ఇది కొనసాగుతున్న మెషిన్ క్రమాంకనం మరియు ప్రామాణిక సమ్మతిని నిర్ధారిస్తుంది.

Gearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming MachineGearbox Driven Steel Roll Forming Machine

హాట్ ట్యాగ్‌లు: గేర్ బాక్స్ నడిచే స్టీల్ రోల్ ఫార్మింగ్ మెషిన్
సంబంధిత వర్గం
విచారణ పంపండి
సంప్రదింపు సమాచారం
  • చిరునామా

    నెం.5 రోడ్, బోటౌ ఎకనామిక్ డెవలప్‌మెంట్ జోన్, కాంగ్‌జౌ సిటీ, హెబీ ప్రావిన్స్, చైనా

  • ఇ-మెయిల్

    cnparfu@gmail.com

రోల్ ఫార్మింగ్ మెషీన్‌లు, శాండ్‌విచ్ ప్యానెల్ మెషీన్‌లు, రోల్ ఫార్మింగ్ మెషిన్ యాక్సెసరీస్ కోసం ధర మరియు ప్రాజెక్ట్ సమాచారాన్ని పొందడానికి పర్ఫుకు విచారణను పంపండి. మేము 24 గంటల్లో ప్రతిస్పందనకు హామీ ఇస్తున్నాము.
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు