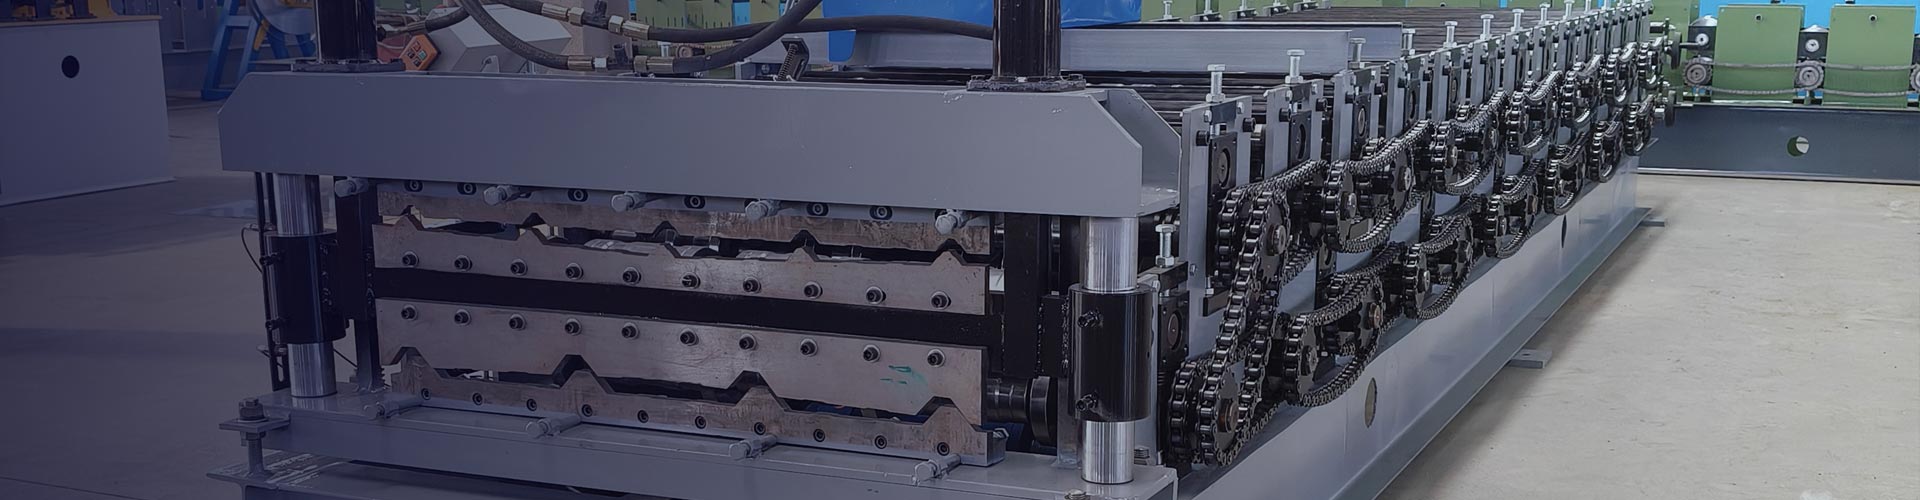
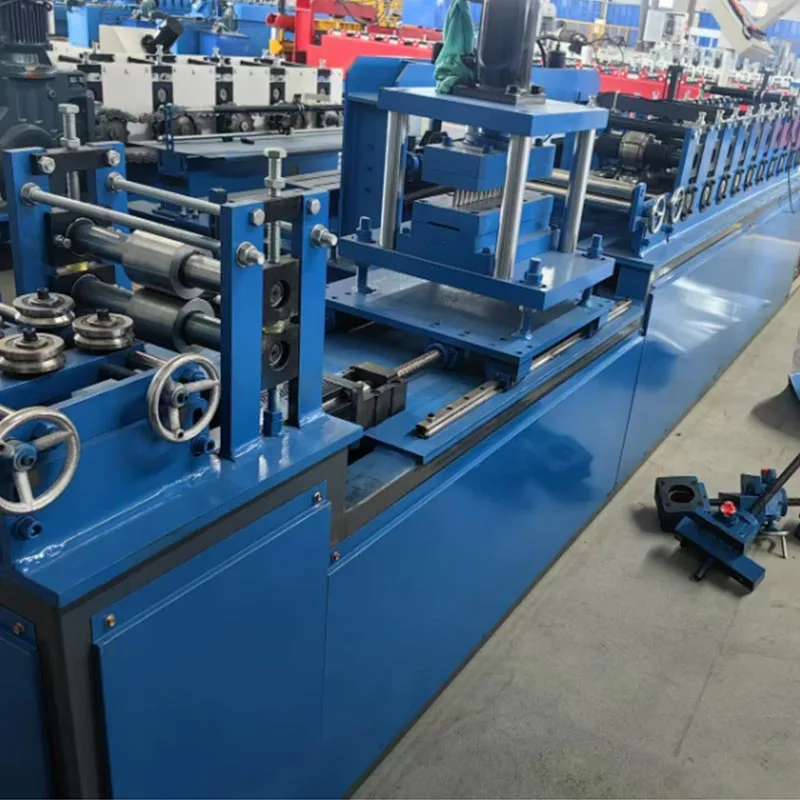
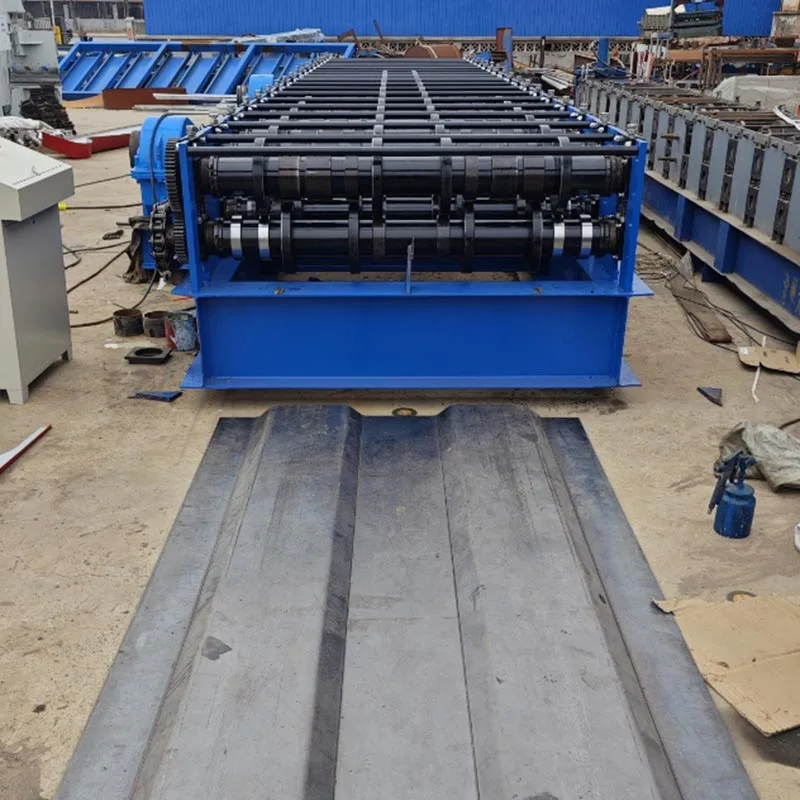
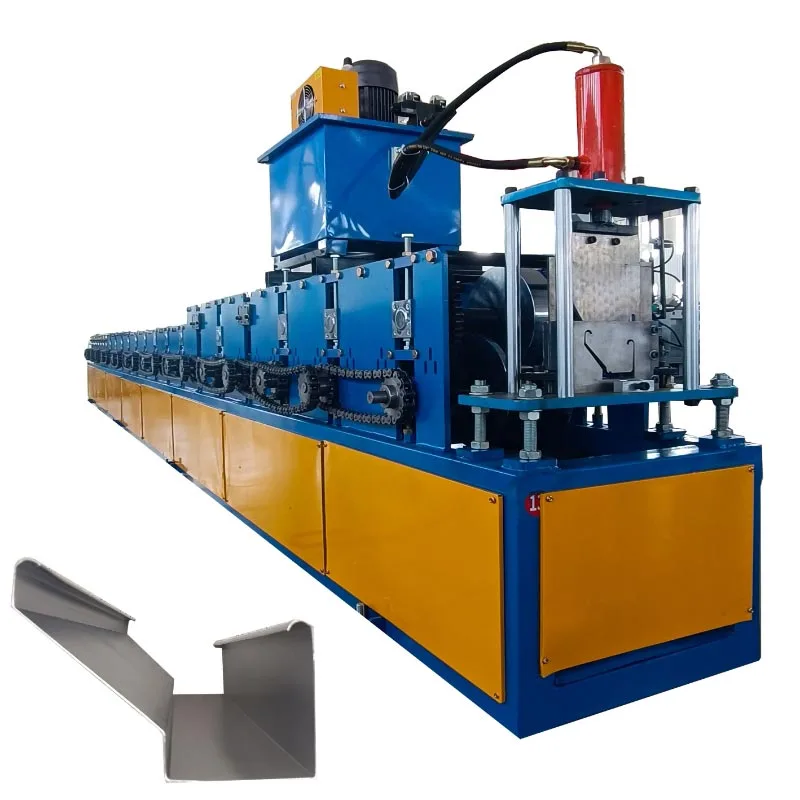
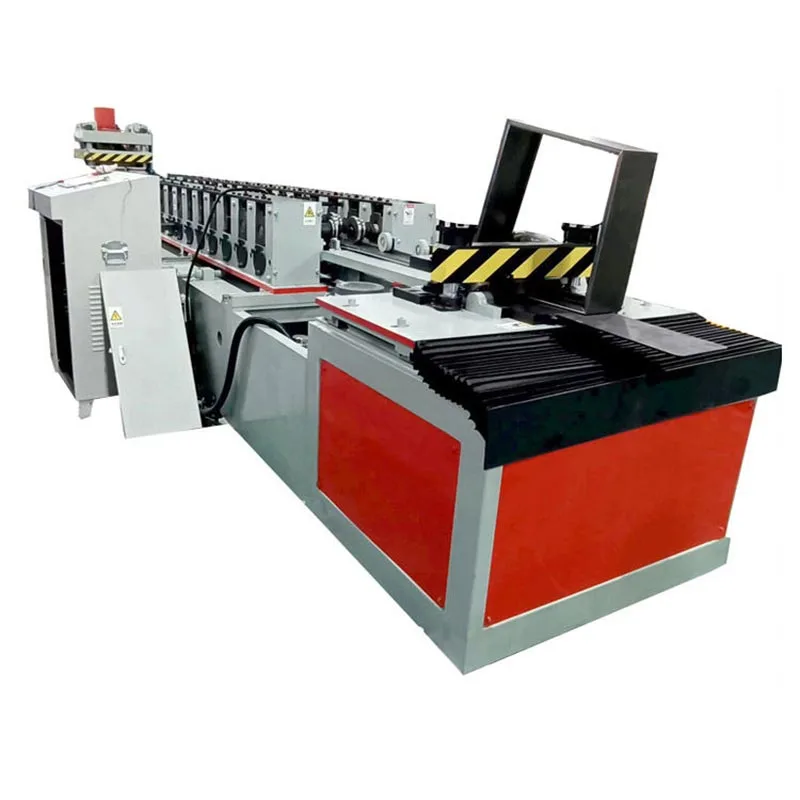
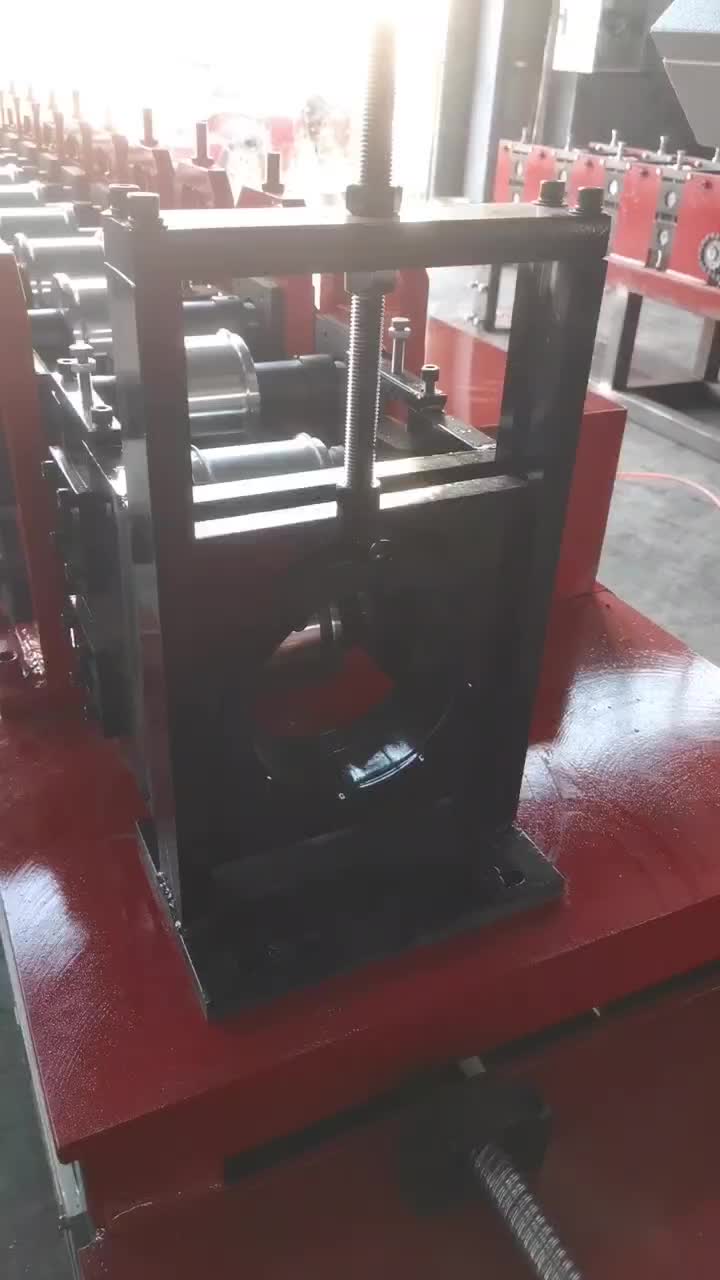
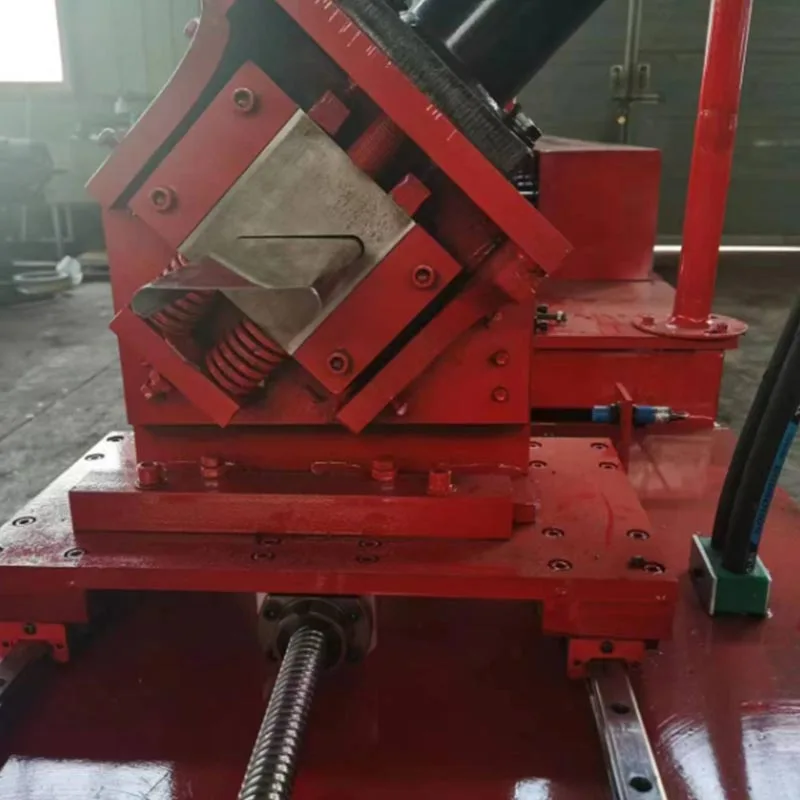
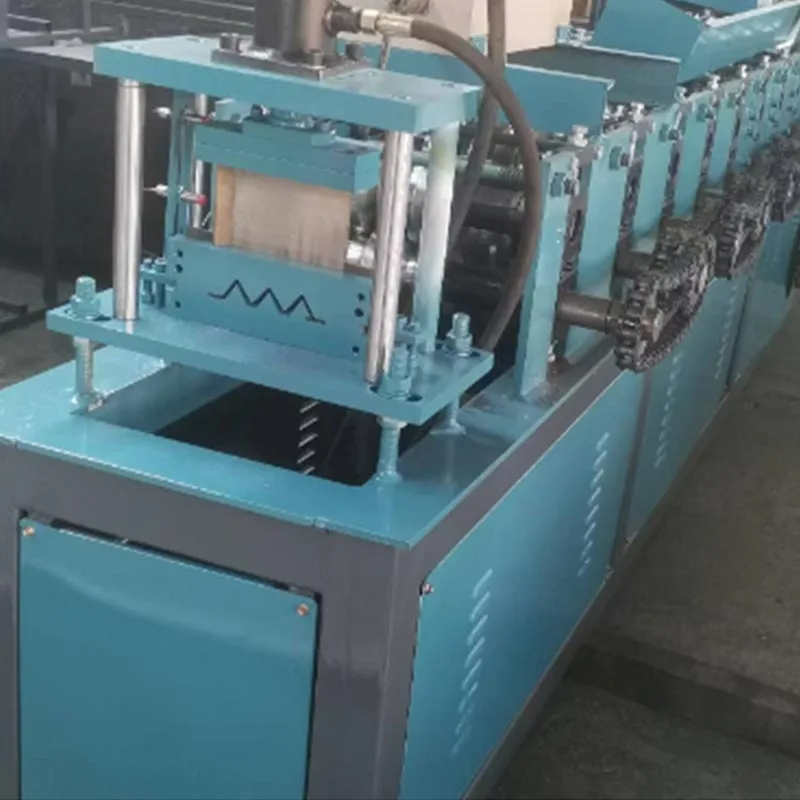
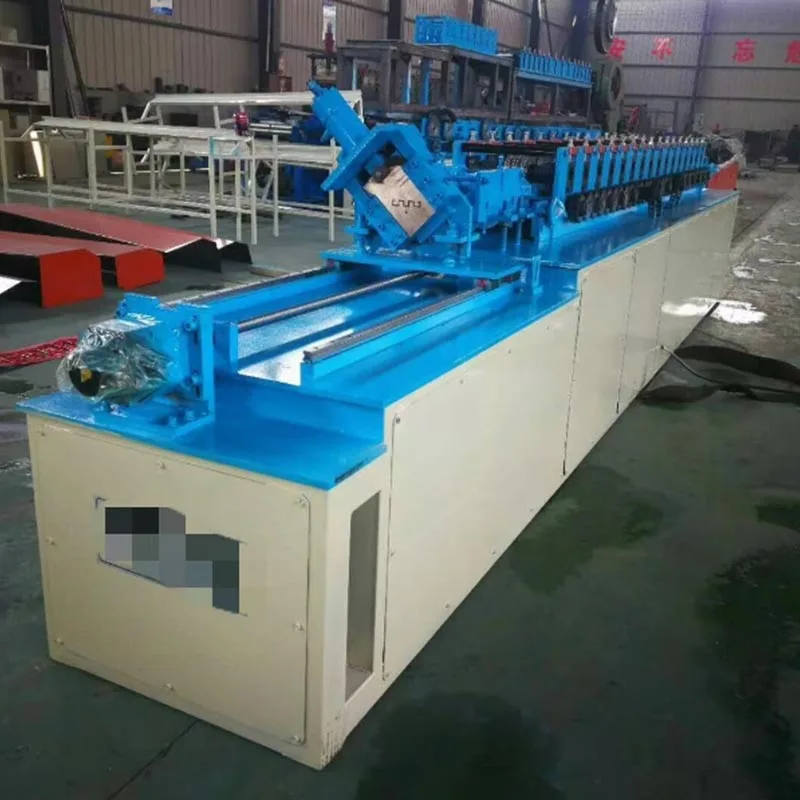
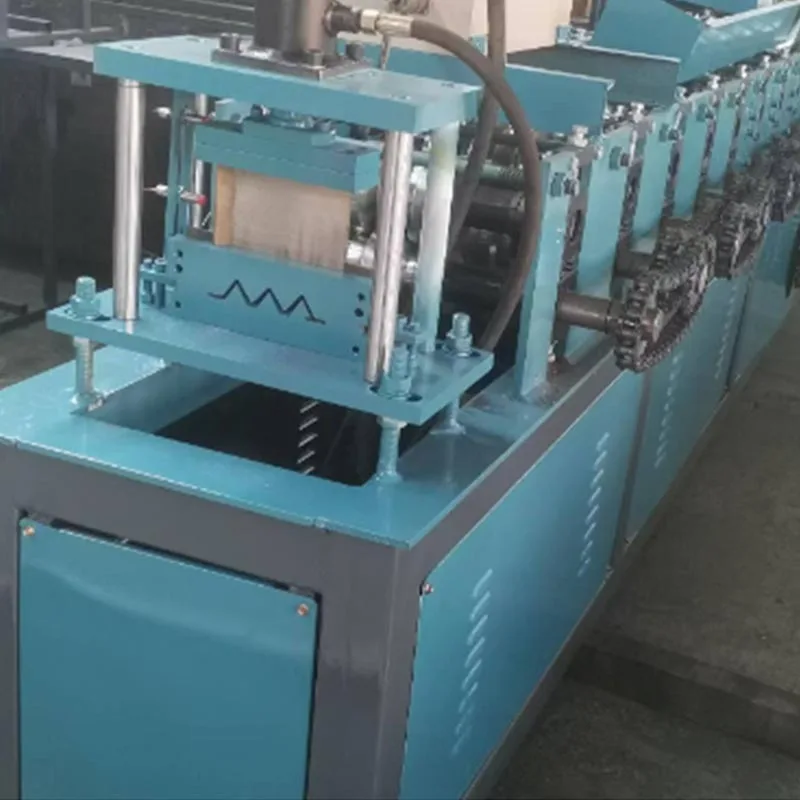
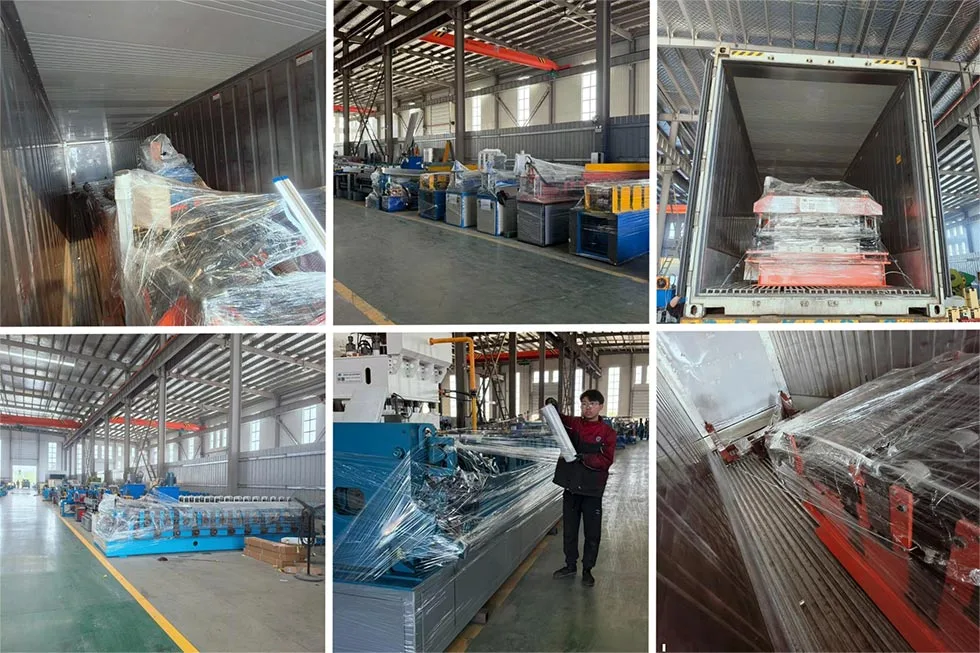
ఈ అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్ కోల్డ్ రోల్ ఫార్మింగ్ కోసం రూపొందించబడింది. ఇది పారిశ్రామిక పరికరాల యొక్క ప్రత్యేక భాగం. స్టీల్ గుస్సెట్ ప్లేట్లను భారీగా ఉత్పత్తి చేయడం దీని ఉద్దేశం. ఈ ప్లేట్లను కనెక్టర్ ప్లేట్లు లేదా నెయిల్ ప్లేట్లు అని కూడా అంటారు. నిర్మాణ పరిశ్రమలో అవి ముఖ్యమైన భాగాలు. కలప మూలకాలలో చేరడానికి అవి ప్రధానంగా ఉపయోగించబడతాయి. ఇది బలమైన, స్థిరమైన నిర్మాణాలను సృష్టిస్తుంది.
అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్ ఫ్లాట్, కాయిల్డ్ స్టీల్ స్ట్రిప్ని ఫినిష్డ్ గుస్సెట్గా మారుస్తుంది
ప్లేట్లు. ఇది కోల్డ్-ఫార్మింగ్ ప్రక్రియ ద్వారా దీన్ని చేస్తుంది. ఇది అత్యంత సమర్థవంతమైన మరియు ఖచ్చితమైన ప్రక్రియ. ఇది వెన్నెముక
ఆధునిక ట్రస్ మరియు ఫ్రేమ్ తయారీ. ఈ యంత్రంతో, ఉత్పత్తి
స్థిరత్వం సాధిస్తుంది. ఇది వేగం మరియు అధిక నాణ్యతను కూడా పొందుతుంది.
ప్రాథమిక వినియోగ కేసులు మరియు అప్లికేషన్లు
అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్ యొక్క అవుట్పుట్ అనేక రంగాలలో కీలకం.
రూఫ్ మరియు ఫ్లోర్ ట్రస్ తయారీ: ఇది ప్రాథమిక అప్లికేషన్. ఇక్కడ, గుస్సెట్ ప్లేట్లు వ్యక్తిగత కలపతో కలుస్తాయి
సభ్యులు. కలిసి, వారు బలమైన త్రిభుజాకార ఫ్రేమ్వర్క్ను సృష్టిస్తారు. ఈ ఫ్రేమ్వర్క్ బరువును సమర్థవంతంగా పంపిణీ చేస్తుంది,
పైకప్పులు మరియు అంతస్తుల కోసం క్లిష్టమైన మద్దతును అందించడం. వారు అంతస్తులను బలోపేతం చేస్తారు. వారు అన్ని రకాల్లో కీలకమైన భాగం
భవనాలు.
కలప ఫ్రేమ్ నిర్మాణం: భవనాలు మరియు వంతెనల కోసం పెద్ద కలప ఫ్రేమ్లు భారీ-డ్యూటీ గుస్సెట్ ప్లేట్లను ఉపయోగిస్తాయి. ఈ ప్లేట్లు
కిరణాలు మరియు పోస్ట్లను కనెక్ట్ చేయండి. వారు బలమైన, తరచుగా సౌందర్యంగా బహిర్గతమయ్యే, నిర్మాణాలను సృష్టిస్తారు.
ముందుగా నిర్మించిన చెక్క నిర్మాణాలు: ప్రీఫ్యాబ్ మరియు మాడ్యులర్ గృహాల పెరుగుదల ఈ సాంకేతికతపై ఆధారపడి ఉంటుంది. గుస్సెట్ ప్లేట్లు అనుమతిస్తాయి
ఫ్యాక్టరీ సెట్టింగ్లో వాల్ ప్యానెల్లు, ఫ్లోర్ క్యాసెట్లు మరియు రూఫ్ విభాగాల వేగవంతమైన మరియు ఖచ్చితమైన అసెంబ్లీ కోసం.
ప్యాలెట్ తయారీ: హెవీ-డ్యూటీ ప్యాలెట్లు కొన్నిసార్లు గుస్సెట్ ప్లేట్లను ఉపయోగిస్తాయి. వారు మూలలు మరియు కీళ్ళను బలోపేతం చేస్తారు. ఈ
ప్యాలెట్ యొక్క లోడ్-బేరింగ్ సామర్థ్యం మరియు జీవితకాలం పెరుగుతుంది.
ఫర్నిచర్ మరియు జాయినరీ: కమర్షియల్ షెల్వింగ్ లేదా వర్క్బెంచ్ల వంటి అధిక-బలమైన ఫర్నిచర్, చిన్న గుస్సెట్ను ఉపయోగించవచ్చు
ఉపబల కోసం ప్లేట్లు.
సాంప్రదాయ సాంకేతిక పారామితులు
అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్ స్పెసిఫికేషన్లు తయారీదారు మరియు కస్టమర్ అవసరాలను బట్టి మారవచ్చు.
అయినప్పటికీ, ప్రామాణిక పారామితులు దాని సామర్థ్యాల యొక్క స్పష్టమైన చిత్రాన్ని అందిస్తాయి.
ప్రాసెసింగ్ మెటీరియల్:
రకం: తక్కువ-కార్బన్, కోల్డ్-రోల్డ్ స్టీల్ స్ట్రిప్ (SPCC, Q235) లేదా గాల్వనైజ్డ్ స్టీల్.
సాధారణ మందం: 0.8 mm నుండి 2.0 mm. కొన్ని హెవీ డ్యూటీ మోడల్స్ 3.0 మిమీ వరకు హ్యాండిల్ చేస్తాయి.
కాయిల్ వెడల్పు: సాధారణంగా 100 mm నుండి 400 mm వరకు. ఇది చివరి ప్లేట్ పరిమాణంపై ఆధారపడి ఉంటుంది.
ఉత్పత్తి సామర్థ్యం
ఏర్పడే వేగం: నిమిషానికి 15 నుండి 40 మీటర్లు. ఇది నిమిషానికి అధిక సంఖ్యలో ప్లేట్లకు అనువదిస్తుంది.
ఉత్పత్తి అవుట్పుట్: ఒక్కో షిఫ్ట్కి వేల ప్లేట్లను ఉత్పత్తి చేయగలదు. ఇది ప్లేట్ పరిమాణం మరియు వేగంపై ఆధారపడి ఉంటుంది.
స్టేషన్ ఏర్పాటు
రోల్ల సంఖ్య: సాధారణంగా 10 మరియు 20 సెట్ల మధ్య ఏర్పడే రోల్స్. సంఖ్య ప్లేట్ రూపకల్పనపై ఆధారపడి ఉంటుంది
సంక్లిష్టత.
రోల్ మెటీరియల్: హై-కార్బన్ క్రోమియం స్టీల్ (GCr15) లేదా అల్లాయ్ టూల్ స్టీల్. ఇవి గట్టిపడి అద్దంలా మెత్తబడతాయి
పూర్తి. ఇది ఉత్పత్తిపై మన్నిక మరియు మృదువైన ఉపరితలాన్ని నిర్ధారిస్తుంది.
డ్రైవ్ సిస్టమ్
శక్తి: ప్రధాన మోటారు సాధారణంగా 7.5 kW నుండి 15 kW వరకు ఉంటుంది. ఇది అవసరమైన టార్క్ను అందిస్తుంది.
ట్రాన్స్మిషన్: హెవీ డ్యూటీ డ్రైవ్ షాఫ్ట్ ద్వారా కనెక్ట్ చేయబడిన గట్టి గేర్బాక్స్లు. ఇది అన్ని స్టేషన్లు పరిపూర్ణంగా తిరిగేలా చేస్తుంది
సమకాలీకరణ.
విధులు: స్పీడ్ కంట్రోల్, ప్రొడక్షన్ కౌంటింగ్, ఫాల్ట్ డయాగ్నస్టిక్స్ మరియు సిస్టమ్ మానిటరింగ్.
పంచింగ్ వ్యవస్థ
విధానం: అధిక-ఖచ్చితమైన హైడ్రాలిక్ లేదా మెకానికల్ పంచింగ్ యూనిట్. ఇది రోల్ ఫార్మింగ్ లైన్లో విలీనం చేయబడింది.
ఫంక్షన్: ఇది గోరు పళ్ళు మరియు ప్లేట్లో ఏవైనా అవసరమైన రంధ్రాలను సృష్టిస్తుంది. నమూనా పంచ్ ఉపయోగించి అనుకూలీకరించబడింది
మరియు డై సెట్.
కట్టింగ్ సిస్టమ్
రకం: హైడ్రాలిక్ లేదా సర్వో ఫ్లయింగ్ కట్-ఆఫ్ సిస్టమ్.
ఫంక్షన్: ఇది నిరంతరంగా ఏర్పడిన ప్రొఫైల్ను ఖచ్చితమైన వ్యక్తిగత పొడవులుగా కట్ చేస్తుంది. కట్టింగ్ పొడవు ఉంది
HMIలో ప్రోగ్రామబుల్.
ఈ యంత్రం యొక్క ప్రయోజనాలు మరియు లక్షణాలు ఏమిటి?
ఈ యంత్రం మాన్యువల్ పంచింగ్ లేదా వంటి కాలం చెల్లిన తయారీ పద్ధతుల కంటే గణనీయమైన ప్రయోజనాలను అందిస్తుంది
సింగిల్-స్టేషన్ ప్రెస్ బ్రేకింగ్.
అధిక ఉత్పత్తి సామర్థ్యం: ఇది నిరంతర ప్రక్రియ. యంత్రం విప్పుతుంది, ఏర్పడుతుంది, పంచ్లు చేస్తుంది మరియు నాన్స్టాప్గా కట్ చేస్తుంది. ఈ
భారీ అవుట్పుట్కి దారి తీస్తుంది. ఇది ఏదైనా మాన్యువల్ లేదా సెమీ ఆటోమేటిక్ పద్ధతిని నాటకీయంగా అధిగమిస్తుంది.
ఉన్నతమైన స్థిరత్వం మరియు నాణ్యత: ఈ ప్రక్రియ ప్రతి గుస్సెట్ ప్లేట్లో స్థిరత్వానికి హామీ ఇస్తుంది. ఇది ఖచ్చితమైన నిర్ధారిస్తుంది
ఆకారం, దంతాల ఎత్తు మరియు కొలతలు. మానవ తప్పిదాలు తొలగిపోతాయి. అంతిమంగా, ఇది మరింత బలంగా మరియు మరింత నమ్మదగినదిగా మారుతుంది
నిర్మాణాలు.
పూర్తిగా ఆటోమేటెడ్ ఆపరేషన్: ఒకసారి సెటప్ చేసి కాయిల్ మెటీరియల్తో తినిపిస్తే, యంత్రం స్వయంచాలకంగా నడుస్తుంది. ఇది అవసరం
కనీస ఆపరేటర్ జోక్యం. సాధారణంగా, ఒక ఆపరేటర్ బహుళ యంత్రాలను నిర్వహించవచ్చు. దీనివల్ల కూలీ ఖర్చులు ఆదా అవుతాయి.
మెటీరియల్ సేవింగ్స్: కాయిల్డ్ స్టీల్ స్ట్రిప్ని ఉపయోగించడం అత్యంత సమర్థవంతమైనది. కట్టింగ్తో పోలిస్తే ఇది చాలా తక్కువ స్క్రాప్ను ఉత్పత్తి చేస్తుంది
షీట్ మెటల్ నుండి. వ్యర్థాలను తగ్గించడానికి ప్రక్రియ ఆప్టిమైజ్ చేయబడింది. ఇది ముడిసరుకు ఖర్చులను తగ్గిస్తుంది.
తక్కువ కార్యాచరణ వ్యయం: అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్ విద్యుత్ శక్తితో పనిచేస్తుంది. ఇది కలిగి ఉంది
అప్పుడప్పుడు సరళతతో పాటు కొన్ని వినియోగించదగిన భాగాలు. దీని అధిక మన్నిక అంటే సుదీర్ఘ సేవా జీవితం మరియు తక్కువ
ఉత్పత్తి చేయబడిన యూనిట్కు నిర్వహణ ఖర్చులు.
వశ్యత మరియు అనుకూలీకరణ: యంత్రం నిర్దిష్ట ప్లేట్ ప్రొఫైల్ కోసం రూపొందించబడింది. అయితే, దీనిని స్వీకరించవచ్చు. ద్వారా
ఏర్పాటు రోల్స్ మార్చడం, వివిధ ఆకారాలు తయారు చేయవచ్చు. పంచ్ మరియు డై సెట్లను మార్చడం ద్వారా, కొత్త డిజైన్లు ఉంటాయి
సాధ్యం. ఇది తయారీదారులకు విభిన్న మార్కెట్లకు సేవలందించే సౌలభ్యాన్ని ఇస్తుంది.
మెరుగైన కార్యాలయ భద్రత: ప్రక్రియ పూర్తిగా మూసివేయబడింది మరియు స్వయంచాలకంగా ఉంటుంది. హై-స్పీడ్ ఫార్మింగ్ మరియు పంచింగ్ ఉన్నాయి
పూర్తిగా ఆటోమేటెడ్. ఈ ప్రమాదకర దశల నుండి ఆపరేటర్లు భౌతికంగా వేరు చేయబడతారు. డిజైన్ ద్వారా, ఈ భౌతిక విభజన
ప్రమాదాలు మరియు గాయాల ప్రమాదాన్ని తీవ్రంగా తగ్గిస్తుంది.
వివరణాత్మక యంత్ర వివరణ మరియు భాగాలు
యంత్రం ఒక సమీకృత వ్యవస్థ. ఇది అనేక కీలను మిళితం చేస్తుంది
భాగాలు.
1. డీకోయిలర్ మరియు ఫీడింగ్ యూనిట్
ఇది ప్రారంభ స్థానం. ఇది స్టీల్ స్ట్రిప్ యొక్క భారీ కాయిల్ను కలిగి ఉంటుంది. యంత్రం సురక్షితంగా పట్టుకోవడానికి మాండ్రెల్ను ఉపయోగిస్తుంది
కాయిల్. పే-ఆఫ్ మెకానిజం అప్పుడు మెటల్ స్ట్రిప్ను విడదీస్తుంది. ప్రక్రియ మృదువైన మరియు స్థిరంగా ఉంటుంది. టెన్షనింగ్ పరికరం
కూడా ఉపయోగించారు. ఇది కాయిల్ ఎప్పుడూ అనియంత్రితంగా అన్స్పూల్ చేయదని నిర్ధారిస్తుంది.
2. ఎంట్రీ గైడ్ మరియు లెవలింగ్ పరికరం
కాయిల్ నుండి ఉక్కు స్ట్రిప్ కొంచెం కర్ల్స్ లేదా వంగి ఉండవచ్చు. ఈ విభాగం మెషీన్లోకి స్ట్రిప్ను గైడ్ చేస్తుంది. ఇది
తరచుగా లెవలింగ్ రోలర్ల సమితిని కలిగి ఉంటుంది. ఈ రోలర్లు స్ట్రిప్ను చదును చేస్తాయి. ఇది ఖచ్చితంగా చదునైన పదార్థం ప్రవేశించడాన్ని నిర్ధారిస్తుంది
ఏర్పడే విభాగం. తుది ఉత్పత్తి నాణ్యతకు ఇది కీలకం.
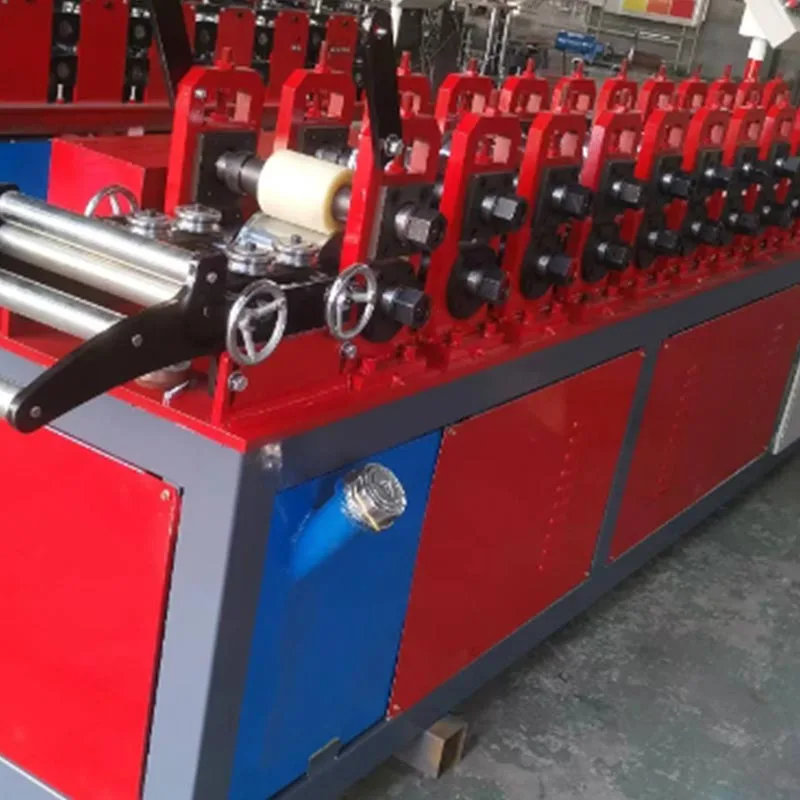
3. మెయిన్ రోల్ ఫార్మింగ్ స్టేషన్
ఈ విభాగం యంత్రం యొక్క గుండె. ఇది స్టాండ్ల శ్రేణి. ప్రతి స్టాండ్లో ఖచ్చితమైన ఎగువ మరియు దిగువ రోలర్లు ఉంటాయి. ది
ప్రతి స్టేషన్లో రోలర్ ప్రొఫైల్ మారుతుంది. మెటల్ స్ట్రిప్ క్రమంగా దాని చివరి, సంక్లిష్ట ఆకృతికి వంగి ఉంటుంది.
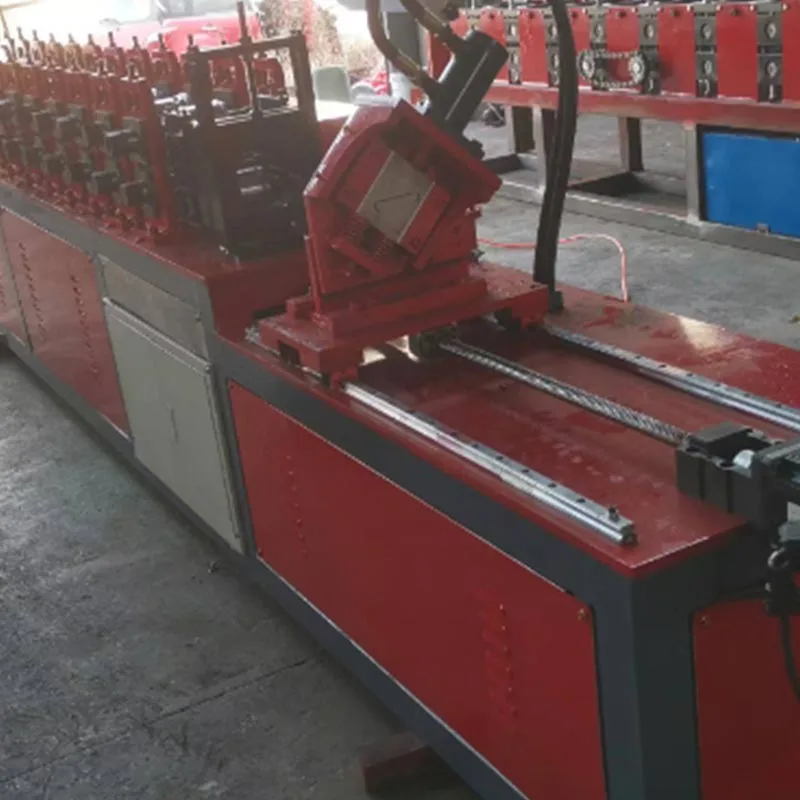
4. ఇంటిగ్రేటెడ్ పంచింగ్ యూనిట్
ఏర్పడే స్టేషన్ల లోపల లేదా దాని తర్వాత ఉన్న ఈ యూనిట్ ప్లేట్ యొక్క నిర్వచించే లక్షణాలను సృష్టిస్తుంది. ఒక హైడ్రాలిక్
పవర్ ప్యాక్ ఒక పంచింగ్ హెడ్ను డ్రైవ్ చేస్తుంది. అనుకూల-రూపకల్పన చేసిన పంచ్ మరియు డై సెట్ ఉపయోగించబడుతుంది. ఒకటి లేదా అంతకంటే ఎక్కువ స్ట్రోక్లలో, అది పంచ్లు చేస్తుంది
పదునైన, ప్రొజెక్ట్ చేసే గోరు దంతాల నమూనా మరియు ఏదైనా పెద్ద సర్వీస్ హోల్స్. కదలికతో సమకాలీకరణ
స్ట్రిప్ ఖచ్చితమైనది.
5. సర్వో ఫ్లయింగ్ కట్-ఆఫ్ సిస్టమ్:
ఏర్పడిన మరియు పంచ్ చేయబడిన ప్రొఫైల్ ఇప్పుడు నిరంతర రిబ్బన్. ఈ కదిలే ప్రొఫైల్పై కట్-ఆఫ్ సిస్టమ్ బిగింపు. ఇది
ప్రొఫైల్తో సమకాలీనంగా కదులుతుంది. హైడ్రాలిక్ లేదా సర్వో నడిచే బ్లేడ్ అప్పుడు కట్ చేస్తుంది. ఇది శుభ్రంగా మరియు
బుర్ర లేని. పొడవు ముందుగా సెట్ చేయబడింది. దీని తరువాత, బిగింపు విడుదల అవుతుంది. కట్టింగ్ యూనిట్ దాని ప్రారంభానికి తిరిగి వస్తుంది
స్థానం. ఈ "ఫ్లయింగ్" కట్ చర్య ఉత్పత్తి ఎప్పుడూ మందగించకుండా నిర్ధారిస్తుంది.
6. కంట్రోల్ క్యాబినెట్ మరియు HMI ప్యానెల్
PLC యంత్రం యొక్క మెదడుగా పనిచేస్తుంది. ఇది ప్రతి కదలికను సమన్వయం చేస్తుంది. డ్రైవ్ మోటార్, పంచింగ్ యూనిట్ మరియు కట్-ఆఫ్
సిస్టమ్ అన్నీ ఖచ్చితమైన సమకాలీకరణలో పని చేస్తాయి. వారు దాని ఆదేశాలను ఖచ్చితంగా పాటిస్తారు.
HMI టచ్స్క్రీన్ సెంట్రల్ కంట్రోల్ ఇంటర్ఫేస్గా పనిచేస్తుంది. దీని ద్వారా, ఆపరేటర్లు అన్ని ఉత్పత్తి సెట్టింగులను ఇన్పుట్ చేస్తారు,
యంత్రాన్ని ప్రారంభించండి లేదా ఆపివేయండి మరియు ఏదైనా సంభావ్య లోపాల కోసం సిస్టమ్ను పర్యవేక్షించండి.
7. అవుట్పుట్ కన్వేయర్
ఒక చిన్న కన్వేయర్ లేదా స్టాకింగ్ టేబుల్ పూర్తయిన ప్లేట్లను అందుకుంటుంది. ఇది చక్కని సేకరణను అనుమతిస్తుంది. ఇది పైల్స్ను నివారిస్తుంది
ఏర్పడటం నుండి. ఇది నిష్క్రమణ వద్ద నష్టం నుండి పూర్తి ఉత్పత్తులను కూడా రక్షిస్తుంది.
ఉత్పత్తి వర్క్ఫ్లో ప్రక్రియ
మొత్తం ఆపరేషన్ నిరంతర చక్రం. ఇది గరిష్ట సామర్థ్యం కోసం క్రమబద్ధీకరించబడింది.
దశ 1: లోడ్ అవుతోంది
ఒక ఆపరేటర్ కొత్త స్టీల్ కాయిల్ను డీకోయిలర్పైకి లోడ్ చేస్తాడు. అప్పుడు స్ట్రిప్ యొక్క ప్రముఖ ముగింపు థ్రెడ్ చేయబడింది. దానికి తినిపిస్తారు
ఎంట్రీ గైడ్ ద్వారా. ఇది రోల్స్ ఏర్పడే మొదటి సెట్లోకి ప్రవేశిస్తుంది.
దశ 2: సెటప్ మరియు ప్రోగ్రామింగ్
ఆపరేటర్ HMI స్క్రీన్పై ఉద్యోగ వివరాలను నమోదు చేస్తారు. ఇది ఉత్పత్తి పరిమాణాన్ని కలిగి ఉంటుంది. ఇందులో కూడా ఉన్నాయి
ప్లేట్లు కోసం అవసరమైన కట్ పొడవు.
దశ 3: ఫార్మింగ్ ప్రాసెస్ ఇనిషియేషన్
ప్రధాన డ్రైవ్ మోటార్ మొదలవుతుంది. ఇది కాయిల్ నుండి స్టీల్ స్ట్రిప్ను లాగుతుంది. స్ట్రిప్ ఎంట్రీ గైడ్ గుండా వెళుతుంది. ఇది
చదును మరియు ఏర్పాటు కోసం సిద్ధం.
దశ 4: ప్రోగ్రెసివ్ షేప్ ఫార్మేషన్
స్ట్రిప్ మొదటి ఏర్పాటు స్టాండ్లోకి ప్రవేశిస్తుంది. రోల్స్ ప్రారంభ, సున్నితమైన వంపుని చేస్తాయి. అది రెండవ స్టాండ్కు వెళుతుంది.
రోల్స్ ఆకారాన్ని మరింత మెరుగుపరుస్తాయి. ఈ ప్రక్రియ ప్రతి స్టేషన్లో పునరావృతమవుతుంది. ఫ్లాట్ మెటల్ క్రమంగా రూపాంతరం చెందుతుంది.
ఇది చివరి గుస్సెట్ ప్లేట్ ప్రొఫైల్ను తీసుకుంటుంది. పదార్థం సాగదు లేదా సన్నగా ఉండదు.
దశ 5: ఏకకాల గుద్దడం
పాక్షికంగా ఏర్పడిన ప్రొఫైల్ పంచింగ్ యూనిట్కు చేరుకుంటుంది. యంత్రం శక్తివంతమైన పంచ్ స్ట్రోక్ను సమకాలీకరిస్తుంది. వందలు
గోరు దంతాలు ఒకే చర్యలో బయటకు తీయబడతాయి. పదార్థం కదులుతున్నప్పుడు ఇది జరుగుతుంది.
దశ 6: ప్రెసిషన్ కట్టింగ్
పూర్తిగా ఏర్పడిన మరియు పంచ్ చేయబడిన ప్రొఫైల్ కట్-ఆఫ్ ప్రాంతంలోకి కదులుతుంది. ఫ్లయింగ్ కట్-ఆఫ్ సిస్టమ్ దానిపై బిగించి ఉంటుంది. ఇది
ప్రొఫైల్ వేగంతో సరిగ్గా సరిపోలుతుంది. ఇది ఖచ్చితమైన, చదరపు కట్ చేస్తుంది. పూర్తయిన గుస్సెట్ ప్లేట్పైకి పడిపోతుంది
అవుట్పుట్ కన్వేయర్.
దశ 7: పునరావృతం మరియు సేకరణ
యంత్రం నడుస్తూనే ఉంటుంది. ఇది ఒకదాని తర్వాత మరొకటి ఒకేలా చేస్తుంది. పూర్తయిన ప్లేట్లు ముగింపుకు కదులుతాయి
లైన్. వారు సేకరణకు సిద్ధంగా ఉన్నారు. ప్లేట్లు ప్యాకేజింగ్ కోసం సిద్ధంగా ఉన్నాయి. అవి నేరుగా ట్రస్కు రవాణా చేయబడతాయి
తయారీదారులు.
అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్ అనేది ఇండస్ట్రియల్ ఇంజినీరింగ్ యొక్క మాస్టర్ వర్క్. ఇది
ఉక్కు యొక్క సాధారణ కాయిల్ను మారుస్తుంది. ఇది క్లిష్టమైన నిర్మాణ భాగం అవుతుంది. ఇది సాటిలేనిదితో సాధించబడుతుంది
వేగం. ఇది ఉన్నతమైన ఖచ్చితత్వాన్ని అందిస్తుంది. ఇది విశేషమైన సామర్థ్యంతో పనిచేస్తుంది.
ఏదైనా ట్రస్ లేదా కలప ఫ్రేమింగ్ తయారీదారు కోసం, ఈ యంత్రం కేవలం ఆస్తి కంటే ఎక్కువ. ఇది ఒక ప్రాథమికమైనది
పోటీగా ఉండటానికి అవసరం. ఇది సురక్షితమైన మరియు నమ్మదగిన నిర్మాణ కనెక్టర్ల ఉత్పత్తికి హామీ ఇస్తుంది. ఇది
అవి ఖర్చుతో కూడుకున్నవని కూడా నిర్ధారిస్తుంది. ఈ కనెక్టర్లు చాలా అవసరం-అవి చాలా అక్షరాలా మన ప్రపంచాన్ని నిర్మించడంలో సహాయపడతాయి.
హాట్ ట్యాగ్లు: అడ్వర్టైజింగ్ స్టీల్ గుస్సెట్ ప్లేట్ కోల్డ్ రోల్ ఫార్మింగ్ మెషిన్
రోల్ ఫార్మింగ్ మెషీన్లు, శాండ్విచ్ ప్యానెల్ మెషీన్లు, రోల్ ఫార్మింగ్ మెషిన్ యాక్సెసరీస్ కోసం ధర మరియు ప్రాజెక్ట్ సమాచారాన్ని పొందడానికి పర్ఫుకు విచారణను పంపండి. మేము 24 గంటల్లో ప్రతిస్పందనకు హామీ ఇస్తున్నాము.
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.గోప్యతా విధానం